陶瓷马桶生产工艺流程解析及工程卫浴质量管控关键环节
📅 2026-10-01
🔖 佛山市万居安卫浴有限公司:工程卫浴,酒店洁具,陶瓷马桶,卫浴五金,整体卫浴供应
陶瓷马桶的生产远非简单的"注浆烧制",从泥浆配方到成品出库,每个环节的偏差都会在成品率上放大。佛山市万居安卫浴有限公司:工程卫浴,酒店洁具,陶瓷马桶,卫浴五金,整体卫浴供应,在多年工程配套实践中积累了一套可追溯的工艺管控节点,以下拆解关键流程。
一、成型与烧成:决定陶瓷马桶基础品质
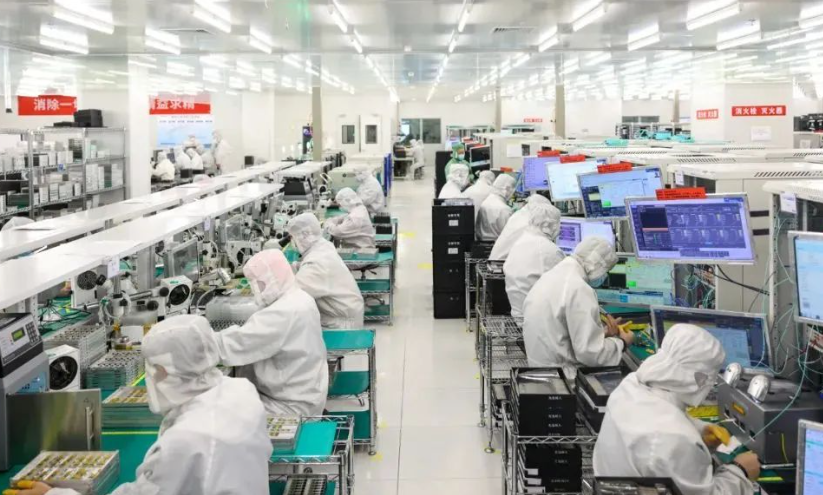
高压注浆成型的水压通常控制在1.0-1.5MPa,泥浆含水率需稳定在30%-32%。坯体脱模后进入干燥窑,湿度从95%逐步降至10%以下,周期约18-24小时。烧成环节,隧道窑温度曲线分预热带、烧成带、冷却带,最高温1180℃-1220℃,温差超过15℃即可能导致变形或色差。
釉面与排污结构:工程项目的隐性成本点
釉层厚度一般控制在0.8-1.2mm,过薄易针孔,过厚易缩釉。排污管道内壁施釉与否,直接影响酒店高频使用下的堵塞率。万居安在工程卫浴配套中,对管道内壁做全施釉处理,虹吸式结构的存水弯截面积需匹配冲水量,常见为3.5L/4.5L双档配置。
二、质量管控的四个关键节点
- 坯体密度检测:每批次抽检,偏差超过2%整批隔离
- 釉面附着力测试:百格刀划格后胶带剥离,脱落面积≤5%为合格
- 冲水功能试验:模拟污水介质,连续冲水50次无残留
- 荷重与吸水率:坐便器承重≥400kg,陶瓷吸水率≤0.5%
常见问题集中在釉面针孔、冲水噪音偏大、法兰安装面不平整三处。针孔多因釉浆陈腐时间不足;噪音与冲水阀和管道匹配度相关;法兰面平整度需控制在±0.5mm以内,否则安装后易渗漏。
整体卫浴供应项目中,陶瓷马桶只是其中一个节点,但它的工艺稳定性直接决定后期维护成本。万居安将上述参数纳入每批次出厂档案,供工程方溯源核查。